
 Bahasa Inggris

Mengapa Lembar Spesifikasi Tidak Menceritakan Keseluruhan Cerita
Dua mesin press ulir air limbah dengan kapasitas nominal yang sama dan kekeringan kue yang diklaim sama dapat berperilaku sangat berbeda setelah satu tahun beroperasi. Seseorang mempertahankan kinerjanya dengan arus motor yang stabil dan dosis polimer yang moderat. Yang lainnya menunjukkan kelembapan kue yang meningkat secara bertahap, penyumbatan sesekali, dan gearbox menjadi panas.
Perbedaan itu jarang sekali datang dari konsep desainnya. Kedua mesin menggunakan prinsip fisik yang sama: sekrup yang berputar mendorong lumpur ke permukaan filter, memeras air keluar sementara padatan bergerak menuju ujung pembuangan. Perbedaannya berasal dari proses manufaktur — bagaimana poros dikerjakan, bagaimana filter dirakit, seberapa hati-hati bagian-bagiannya disejajarkan, dan seberapa jujur mesin tersebut diuji sebelum meninggalkan pabrik.
Kesimpulan praktisnya langsung: kinerja dewatering, biaya pengoperasian, dan masa pakai sebagian besar ditentukan pada tahap produksi. Oleh karena itu, memahami bagaimana mesin press ulir air limbah diproduksi bukanlah suatu kemewahan teknis. Ini adalah alat pembelian yang dapat menghemat biaya dan waktu henti polimer yang dapat dihindari selama bertahun-tahun di pabrik pengolahan.
Tahapan Utama dalam Pembuatan Screw Press Air Limbah
Pembuatan mesin press ulir mengikuti enam langkah utama. Masing-masing meninggalkan jejak di mesin terakhir:
- Rekayasa dan desain proses
- Pemilihan material dan ketertelusuran
- Pemesinan poros sekrup dan elemen filter
- Pengelasan dan konstruksi rangka
- Perakitan dan penyelarasan
- Pengujian pabrik
Rekayasa dan Desain Proses
Pembuatannya dimulai dengan perhitungan geometri sekrup. Insinyur menentukan diameter akar, pitch, dan rasio kompresi dari jenis lumpur target, konsentrasi umpan, dan keluaran yang dibutuhkan. Angka-angka ini menentukan profil tekanan di sepanjang zona dewatering, yang menentukan berapa banyak air yang dapat dibuang sebelum lumpur dibuang.
Tahap desain juga membenahi struktur filter. Saringan kawat baji cocok untuk lumpur berserat dari pembuatan kertas atau pengolahan makanan. Tumpukan filter multi-cakram lebih baik untuk lumpur berminyak dan konsentrasi rendah, karena menawarkan area terbuka yang lebih besar agar air dapat keluar. Jika Anda perlu menyegarkan kembali bagaimana desain ini berperilaku di lapangan, artikel kami sebelumnya akan menjelaskannya bagaimana proses dewatering bekerja di dalam mesin press ulir .
Pemilihan Bahan dan Ketertelusuran
Keputusan fisik pertama adalah kelas baja tahan karat. SUS304 adalah standar untuk lumpur kota dan banyak aliran industri. SUS316 menambahkan molibdenum untuk ketahanan klorida dan ditentukan jika terdapat bahan kimia korosif, seperti air limbah kimia atau instalasi pantai.
Pemilihan material mudah untuk diklaim tetapi sulit untuk diverifikasi. Pabrik yang serius memegang sertifikat pabrik yang mengonfirmasi komposisi paduan asli dan memasoknya dengan mesin. Ketebalan pelat rangka dan wadah lumpur juga penting; bingkai tipis tertekuk seiring waktu, perlahan-lahan mengubah kesejajaran bagian yang berputar. Untuk perbandingan nilai yang lebih mendalam, catatan teknis kami tentang pilihan baja tahan karat untuk mesin dewatering lumpur sekrup mencantumkan isi sertifikat dan di mana setiap nilai sesuai.
Pemesinan Poros Sekrup dan Elemen Filter
Poros sekrup dikerjakan pada mesin bubut CNC sehingga diameter luarnya tetap konsisten sepanjang keseluruhannya. Run-out — penyimpangan poros dari sumbu rotasi sebenarnya — biasanya dikontrol hingga 0,1 mm atau kurang per meter panjang poros. Poros yang melebihi nilai ini akan mendorong lumpur ke salah satu sisi filter, menyebabkan keausan saringan tidak merata dan penurunan kekeringan kue secara permanen.
Pada pengepresan multi-cakram, setiap cakram filter harus rata dan tebalnya seragam. Saat disk ditumpuk dan dikompresi, penyimpangan kecil pada masing-masing disk menambah lebar slot yang tidak rata. Konsistensi lebar slot adalah salah satu perbedaan terukur yang paling jelas antara produksi yang hati-hati dan produksi yang cepat, karena hal ini secara langsung mengontrol berapa banyak padatan halus yang tertahan.
Pengelasan dan Konstruksi Rangka
Rangka, kotak saluran masuk lumpur, dan kerucut pelepasan dilas dalam jig yang membatasi distorsi. Lapisan las yang bersentuhan dengan lumpur digerinda rata, karena tepi las yang kasar menangkap material berserat dan menjadi titik awal penyumbatan.
Kualitas pengelasan baja tahan karat tidak hanya tentang bentuk maniknya. Zona las harus dilindungi dari oksigen selama proses, dan hasil las harus diasamkan dan dipasivasi untuk mengembalikan ketahanan terhadap korosi. Jika langkah tersebut dilewati, garis las akan menjadi tempat pertama dimulainya korosi pitting pada lumpur kaya klorida.
Perakitan dan Penyelarasan
Langkah paling sensitif adalah mengatur jarak antara sekrup dan permukaan filter. Pada sebagian besar mesin pengepres ulir, celah ini berkisar antara 0,5 dan 1,5 mm, dan harus konsisten di seluruh kelilingnya. Teknisi perakitan memeriksanya dengan indikator dial, memutar poros dan mengukur pada beberapa posisi sudut.
Motor, gearbox, dan poros sekrup kemudian digabungkan dan disejajarkan dengan spesifikasi pabrikan. Kopling yang dipaksa sejajar selama perakitan akan muncul beberapa bulan kemudian sebagai kebisingan dan getaran gearbox. Ini juga merupakan tahap di mana desain menunjukkan keramahan layanannya: bantalan yang dapat diakses dan titik pembilasan adalah hasil dari keputusan yang diambil sebelumnya, namun baru terlihat sekarang.
Pengujian Pabrik
Sebelum mesin press ulir dikemas, pengujian pabrik yang lengkap harus mencakup aliran air ke dalam, pengukuran arus dan getaran motor, pemeriksaan arah putaran, dan inspeksi visual terhadap kebocoran. Jika memungkinkan, mesin diuji dengan lumpur asli atau sintetis untuk memastikan perilaku pelepasan kue.
Pabrik mencatat nilai dasar ini. Nomor yang sama digunakan kemudian di situs pelanggan untuk mengonfirmasi bahwa instalasi dan pengaktifan telah diselesaikan dengan benar. Meminta laporan pengujian mesin spesifik Anda, bukan hanya untuk rangkaian model, adalah praktik normal dan profesional.
Toleransi yang Mengikuti Anda Dalam Pengoperasian Sehari-hari
Beberapa toleransi produksi bersifat kosmetik. Pada mesin press ulir, ada beberapa yang tidak. Tabel di bawah ini menunjukkan parameter dengan dampak terbesar pada pengoperasian sehari-hari.
| Parameter manufaktur | Sasaran yang khas | Efek operasional jika buruk |
|---|---|---|
| Jarak bebas sekrup-ke-filter | 0,5 hingga 1,5 mm tergantung model | Kekeringan kue lebih rendah, konsumsi polimer lebih tinggi |
| Kehabisan poros | Maks. 0,1 mm per meter panjang poros | Keausan tidak merata, getaran, kerusakan bantalan |
| Filter kerataan disk | Dalam jarak 0,2 mm melintasi area filter | Variasi lebar slot, kebocoran padatan, penyumbatan |
| Pengelasan selesai di jalur lumpur | Siram tanah | Akumulasi serat, penyumbatan, penghentian pembersihan ekstra |
| Penyelarasan gearbox dan motor | Sesuai spesifikasi pabrikan | Kebisingan, getaran, gearbox terlalu panas |
| Kelas baja tahan karat | SUS304 atau SUS316 dengan sertifikat pabrik | Korosi, las retak, penggantian dini |
Bagaimana Kualitas Manufaktur Mempengaruhi Biaya Operasional
Konsumsi Polimer
Jarak bebas yang tidak rata antara sekrup dan filter memaksa operator untuk menaikkan dosis polimer agar flok tetap utuh. Polimer biasanya merupakan bahan kimia dengan biaya terbesar dalam dewatering lumpur. Mesin press yang diproduksi dengan baik memberikan profil geser yang konsisten pada flok, sehingga operator secara rutin mencapai kekeringan kue yang sama dengan dosis yang lebih rendah.
Konsumsi Energi
Pengepres ulir mengkonsumsi energi yang jauh lebih sedikit dibandingkan dengan sentrifugal atau pengepres sabuk, karena penggeraknya bekerja pada kecepatan rendah dan kerja mekanis digunakan untuk pengangkutan dibandingkan percepatan sentrifugal. Keuntungan tersebut menyusut ketika kualitas manufaktur buruk. Poros yang tidak sejajar dan bantalan yang tidak terpasang dengan benar mengubah energi listrik menjadi gesekan dan panas, sehingga meningkatkan arus motor dan memperpendek umur komponen. Untuk aliran industri dengan komposisi campuran, itu Model pengepres sekrup industri QXDL132 adalah contoh desain kecepatan rendah dengan bagian kontak tahan korosi yang dibuat untuk lumpur abrasif.
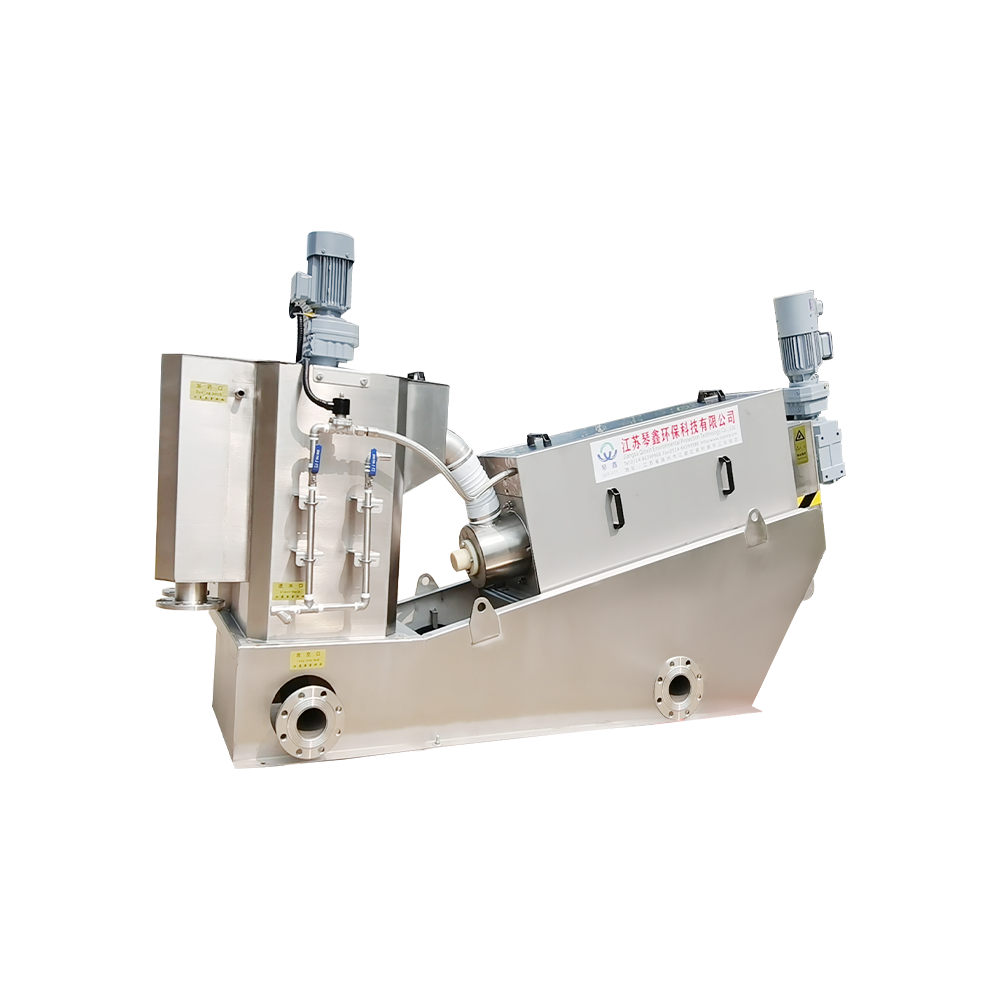 Mesin Pengeringan Tekan Hemat Energi Food Grade Kustom Spiral Screw Sludge Dew Yangzhou Qinxin Perlindungan Lingkungan Technology Co, Ltd Adalah Mesin Pengeringan Tekan Hemat Energi Kelas Makanan Kustom Cina Spiral Sc... Lihat Produk →
Pemeliharaan dan Penyumbatan
Dua keluhan perawatan yang paling umum pada mesin press sekrup adalah penyumbatan layar dan kegagalan bantalan. Penyumbatan sering kali disebabkan oleh lebar slot yang tidak konsisten atau lasan kasar di dalam jalur lumpur. Kegagalan bantalan sering kali disebabkan oleh penyelarasan poros pada tahap perakitan. Keduanya merupakan masalah manufaktur jauh sebelum menjadi masalah operasional. Jika Anda sudah mengoperasikan mesin press, kami panduan pemeliharaan dan masa pakai untuk pengepres sekrup baja tahan karat mencantumkan titik pemeriksaan dan interval penggantian yang membantu Anda mengetahui masalah ini lebih awal.
Memverifikasi Kualitas Manufaktur Sebelum Anda Memesan
Saat Anda mengaudit pemasok mesin press ulir, perlakukan pabrik tersebut sebagai bagian dari spesifikasi. Kelima pemeriksaan ini mencakup area dengan risiko tertinggi:
- Sertifikat pabrik untuk kualitas baja tahan karat yang digunakan pada bagian yang dibasahi.
- Laporan pengujian pabrik atau video pengujian untuk mesin tertentu yang Anda beli.
- Praktik pengelasan — tukang las bersertifikat dan pengawetan/pasivasi sebagai langkah standar.
- Ketersediaan suku cadang setidaknya selama lima tahun: poros, cakram, saringan, bantalan, dan segel.
- Instalasi referensi di industri Anda atau dengan jenis lumpur yang sebanding.
Pabrikan yang memiliki jalur produksi internal dan sejarah dalam proyek air limbah kota dan industri lebih cenderung menjawab pertanyaan-pertanyaan ini dengan dokumentasi daripada janji. Itu Mesin dewatering otomatis ramah lingkungan QXDL303 , misalnya, berasal dari rangkaian produk yang disempurnakan di berbagai industri; desain multi-cakramnya mencerminkan pengalaman manufaktur dengan lumpur berminyak dan berpartikel halus. Demikian pula, Model press sekrup air limbah kimia QXDL354 menunjukkan bagaimana media korosif mengubah spesifikasi bahan filter dan detail penyegelan.
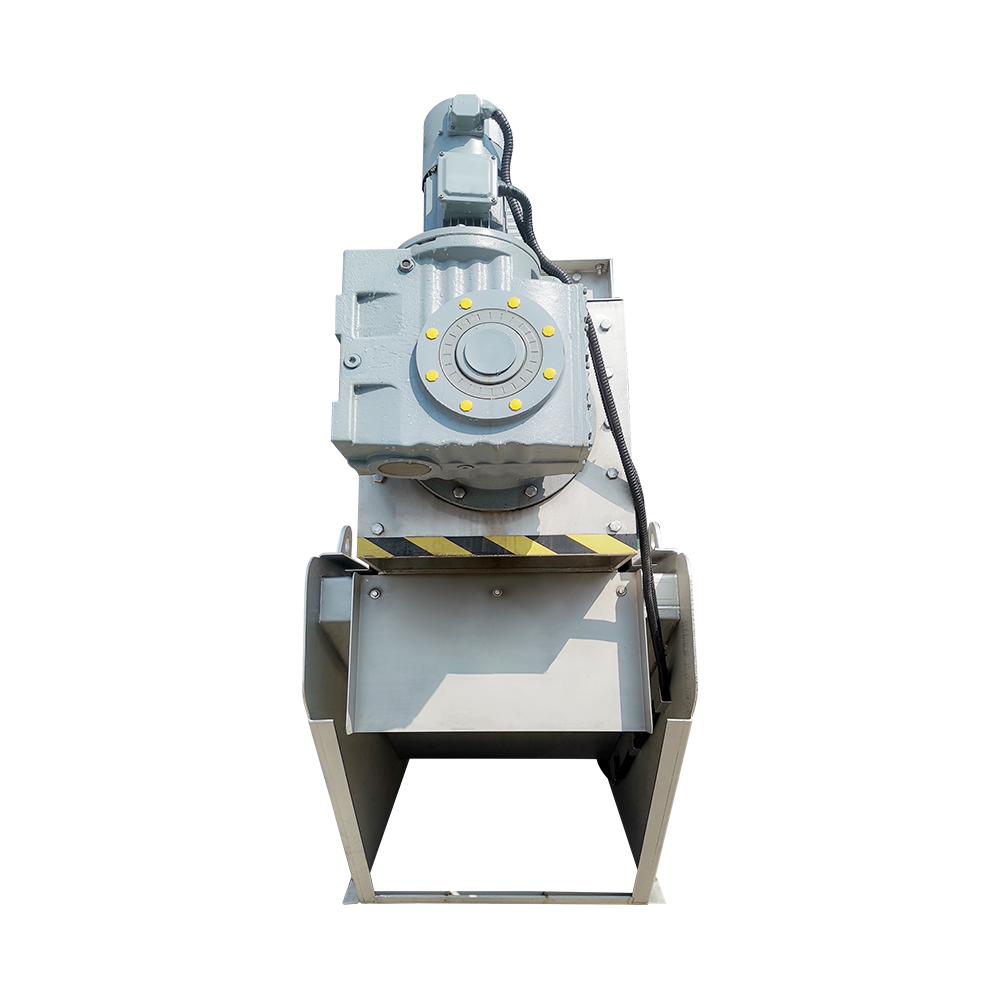 Mesin Pengurasan Lumpur Press Sekrup Otomatis untuk Air Limbah Ternak Mesin press ulir efisiensi tinggi untuk pengolahan air limbah ternak. Otomatiskan pemisahan padat-cair, kurangi volume lumpur, dan turunkan pembuangan... Lihat Produk →
 Pengolahan Air Limbah Kustom Mesin Pengurasan Lumpur Sekrup Spiral Ramah Lingkungan Yangzhou Qinxin Perlindungan Lingkungan Technology Co, Ltd Adalah Pengolahan Air Limbah Kustom Cina Ramah Lingkungan Spiral Screw Sludge Dewa... Lihat Produk →
Satu hal praktis terakhir: cocokkan mesin dengan lumpur. Mesin press ulir horizontal food grade mengikuti standar kebersihan yang berbeda dengan model air limbah industri, dan detail mekanisnya pun berbeda-beda. Pencocokan yang tepat mengurangi modal dan biaya operasional. Pencocokan yang salah mengubah penghematan awal yang kecil menjadi peningkatan penggunaan polimer selama bertahun-tahun dan kunjungan servis berulang kali.
Kesimpulan
Proses pembuatan mesin press ulir air limbah menentukan tiga angka yang paling penting bagi instalasi pengolahan: kekeringan kue, konsumsi polimer, dan waktu henti yang tidak terjadwal . Sertifikasi material, toleransi pemesinan, penyelarasan perakitan, dan pengujian pabrik bukanlah jargon kualitas yang abstrak. Inilah perbedaan praktis antara pers yang beroperasi bertahun-tahun dan pers yang membutuhkan perhatian terus-menerus.
Saat mengevaluasi pemasok, tanyakan bagaimana poros dikerjakan, bagaimana filter dirakit, dan apa isi laporan pengujian sebenarnya. Jawabannya akan memberi tahu Anda lebih banyak tentang mesin ini daripada tabel kapasitas nominal mana pun.


 TERATAS