
 Bahasa Inggris

Dosis polimer adalah penyesuaian tercepat yang dapat Anda lakukan pada pemasangan mesin press ulir, dan juga paling mudah untuk melakukan kesalahan. Kurangi dosis lumpur, dan mesin press mendorong benda padat halus melalui layar. Jika overdosis, tagihan polimer akan naik sementara kue tetap basah. Dapatkan dosis yang tepat, dan mesin yang sama dapat menghasilkan kue yang jauh lebih kering dan filtrat yang lebih jernih dalam shift yang sama, tanpa satu pun perubahan mekanis. Artikel ini menjelaskan apa yang berubah ketika takaran polimer berpindah, angka kinerja mana yang merespons terlebih dahulu, dan cara menetapkan jendela takaran yang menjaga mesin cetak tetap stabil dan biaya terkendali.
Mengapa Dosis Polimer Mengubah Hasil Screw Press Begitu Cepat
Mesin pengurasan lumpur dengan pengepres ulir bekerja secara berbeda dengan pengepres sabuk atau mesin sentrifugal. Lumpur memasuki zona umpan dan dialirkan melalui poros yang meruncing, dimana peningkatan tekanan memaksa air keluar melalui celah antara cincin tetap dan cincin bergerak. Struktur flok yang dihasilkan oleh pengkondisian polimer menentukan bagaimana kue melepaskan air tersebut. Jika floknya kecil dan lemah, flok tersebut melewati celah saringan dan berakhir di filtrat. Jika flok terlalu besar dan licin, maka air akan terperangkap di dalam kue, dan zona kompresi tidak dapat memerasnya keluar. Dosis polimer, dengan kata lain, menentukan apakah mesin press beroperasi pada jendela yang stabil atau mengarah ke salah satu dari dua mode kegagalan.
Dua Mode Kegagalan: Dosis Kurang dan Overdosis
Dosis yang Kurang: Flok Lemah, Filtrat Kotor
Ketika dosis polimer terlalu rendah, partikel tidak sepenuhnya dinetralkan atau dijembatani. Flok tetap kecil, mudah digeser di zona pencampuran, dan melewati saringan. Peringatan pertama yang terlihat adalah filtrat keruh dan meningkatnya padatan tersuspensi di aliran balik. Dalam kasus yang parah, penangkapan padatan bisa turun hingga di bawah 70 persen, yang berarti pabrik akan mengedarkan kembali beban polusi yang sama ke kepala pekerjaan dan mengolahnya untuk kedua kalinya. Kue juga menjadi lebih basah dan cenderung pecah pada ujung pelepasan karena struktur flok yang lemah runtuh akibat kompresi.
Overdosis: Polimer Berlebih, Kue Basah
Overdosis lebih menipu. Polimer ekstra melapisi flok, membuatnya licin, sehingga kue meluncur melalui zona kompresi tanpa melepaskan air. Air bebas tetap terkunci di dalam jaringan flok, dan kekeringan kue stagnan atau menurun. Filtratnya berubah menjadi keruh lagi, namun kali ini kekeruhannya berasal dari polimer terlarut dan bukan padatan mentah. Konsumsi polimer per ton kering meningkat, busa muncul di tangki takaran dan saluran filtrat, dan saringan perlu lebih sering dibersihkan. Polimer sisa dalam filtrat juga dapat mengganggu proses biologis atau membran hilir.
Indikator Kinerja Utama Yang Bergeser Dengan Dosis Polimer
Cara terbaik untuk melihat bagaimana dosis polimer mempengaruhi mesin press ulir adalah dengan membandingkan tiga keadaan pemberian dosis secara berdampingan.
| Tingkat dosis | Penangkapan padatan | Padatan kue | Biaya polimer per ton kering | Dampak operasional |
|---|---|---|---|---|
| Kurang dosis | Rendah; filtratnya keruh | Di bawah yang diharapkan; kue hancur | Tampak rendah | Pembersihan layar yang sering; padatan bersirkulasi kembali |
| Optimal | Tinggi; filtratnya jernih | Maksimum untuk lumpur yang diberikan | Total biaya yang seimbang | Berjalan stabil; layar pembersihan sendiri |
| Overdosis | Tinggi, namun sisa polimer dalam filtrat | Dataran tinggi atau kemunduran | Lebih tinggi dari yang diperlukan | Pengotoran layar; selip sekrup; berbusa |
Optimum praktis berada di dekat batas antara optimal dan overdosis. Dosis terendah yang menjaga kekeringan kue tetap tinggi dan filtratnya jernih juga merupakan dosis total biaya terendah. Mendorong dosis lebih tinggi dari titik tersebut akan menambah biaya bahan kimia tanpa meningkatkan hasil.
Data Lapangan: Berapa Banyak Padatan Kue yang Dapat Ditambahkan Polimer?
Sebuah instalasi kota di Amerika Serikat menjalankan pengepres ulir yang sama dengan dua tingkat dosis polimer dan mencatat perbedaan dalam produksi normal. Di 45 pon polimer aktif per ton kering lumpur, pers rata-rata padatan kue 18,85 persen . Pada 36 pon aktif per ton kering, rata-ratanya adalah 17,73 persen. Keuntungan sebesar 1,1 poin persentase tersebut berasal dari sekitar 25 persen lebih banyak polimer, sehingga pabrik harus mempertimbangkan biaya pengangkutan yang lebih rendah dibandingkan dengan biaya bahan kimia yang lebih tinggi.
Data referensi lapangan yang lebih luas menunjuk ke arah yang sama. Dengan jenis polimer yang tepat dan dosis yang tepat, mesin press ulir dapat memperoleh keuntungan 3 hingga 8 poin persentase padatan kering pada mesin yang sama, tanpa investasi modal. Data referensi yang sama juga menunjukkan bahwa polimer yang salah, atau polimer yang tepat dengan dosis yang salah, dapat menghilangkan keunggulan tersebut sepenuhnya. Inilah sebabnya mengapa dosis polimer adalah salah satu hal pertama yang harus diperiksa ketika mesin press ulir berkinerja buruk sesuai spesifikasinya.
Cara Menemukan Dosis Polimer Optimal untuk Lumpur Anda
Mulailah Dengan Uji Floc, Bukan Uji Coba Skala Penuh
Ambil satu liter sampel lumpur umpan sebenarnya, tambahkan larutan polimer pada konsentrasi yang Anda rencanakan untuk digunakan, dan aduk perlahan. Perhatikan tiga hal: ukuran flok, kekuatan flok, dan kejernihan supernatan. Gumpalan yang sehat terbentuk dalam hitungan detik, bertahan dari guncangan ringan, dan menghasilkan air jernih. Jika air tetap keruh, dosisnya terlalu rendah. Jika airnya terlihat berbulu halus atau gumpalannya terasa lengket, maka dosisnya sudah terlalu tinggi.
Konfirmasikan Dengan Peningkatan Terkendali di Pers
Mulailah dengan 60–70 persen dari dosis yang disarankan oleh uji flok. Jaga agar aliran umpan tetap konstan dan tunggu 15-20 menit hingga mesin press menjadi stabil. Tingkatkan dosis secara bertahap sekitar 10–15 persen setiap 20–30 menit, dan catat kekeruhan filtrat, kekeringan kue, dan arus tekan pada setiap langkah. Kekeringan kue akan meningkat, lalu mendatar, lalu tetap datar atau menurun. Dosis tepat sebelum periode dataran tinggi dimulai adalah dosis optimal yang praktis. Untuk pengoperasian sehari-hari, mundurkan sebesar 5–10 persen untuk memberikan ruang bagi variasi kualitas lumpur.
Pantau Sinyal yang Benar
Padatan tersuspensi filtrat, kekeringan kue, biaya polimer per ton kering, tekanan diferensial saringan, dan frekuensi pembersihan adalah lima angka yang memberi tahu Anda apakah dosisnya masih tepat. Jangan mengejar kekeringan kue sendirian. Jika filtrat berubah menjadi keruh sementara padatan kue meningkat, Anda hanya mengubah masalah filtrat menjadi metrik kue. Filtratnya adalah sistem peringatan dini; kuenya adalah hasil finansial.
Persiapan Polimer dan Akurasi Dosis: Sisi Peralatan
Bahkan dosis teoretis yang benar pun gagal jika umur polimer buruk, pengenceran tidak merata, atau dipompa dengan kecepatan yang tidak sesuai dengan aliran lumpur yang masuk. Katup manual melayang, dan operator tidak dapat mengawasinya setiap menit. Unit dosis otomatis memecahkan masalah ini karena menyiapkan larutan stok, mengencerkannya hingga konsentrasi target, dan mengukur keluaran secara terus menerus sesuai dengan aliran umpan. Untuk instalasi dimana konsentrasi lumpur bervariasi sepanjang hari, an sistem dosis polimer terintegrasi dengan kontrol frekuensi variabel adalah investasi praktis yang melindungi kualitas filtrat dan konsumsi polimer. Pabrik dengan alat pengepres yang sama dapat menghasilkan hasil yang berbeda hanya karena yang satu mempunyai peralatan takaran yang akurat dan yang lainnya tidak.
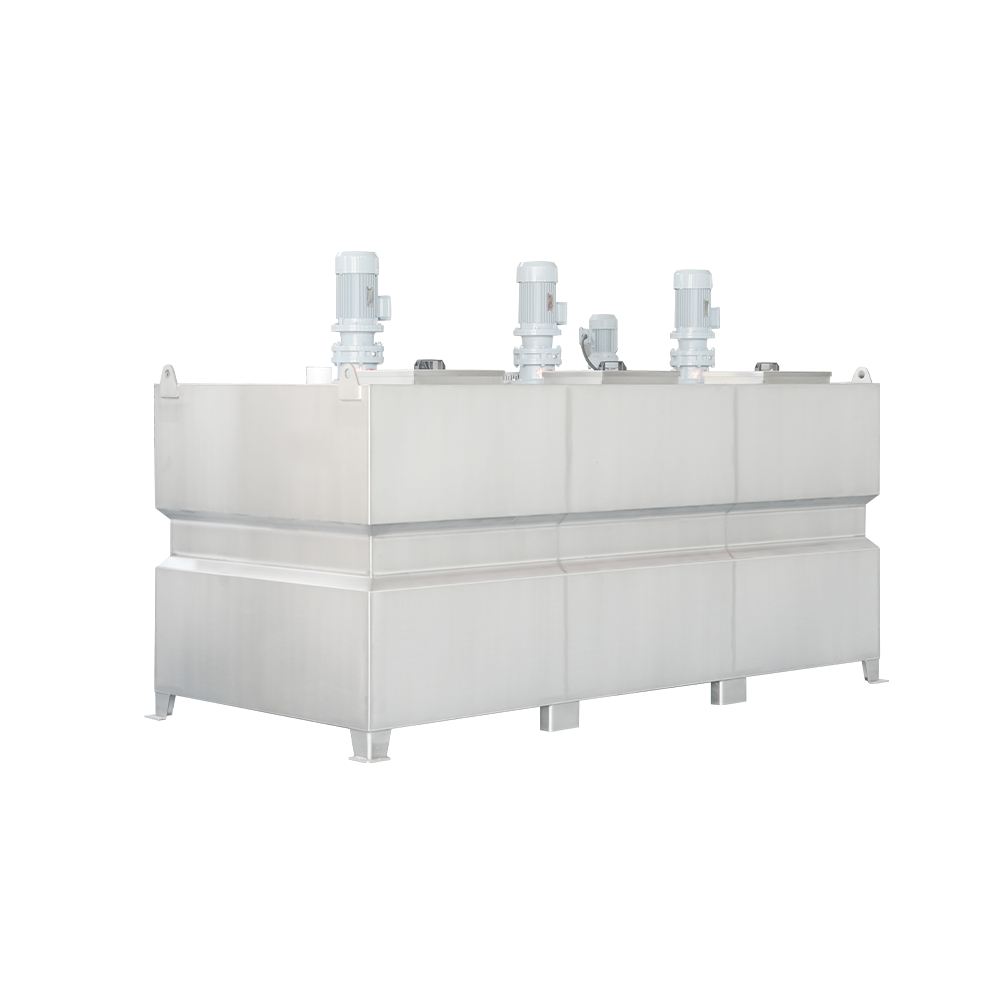 Pengembangan Dosis Frekuensi Variabel Dosis Kimia Serbuk Terintegrasi Otomatis Kustom Yangzhou Qinxin Perlindungan Lingkungan Technology Co, Ltd Adalah Frekuensi Variabel Dosis Kimia Bubuk Terintegrasi Otomatis Kustom Cina... Lihat Produk →
Desain Screw Press dan Bagaimana Interaksinya Dengan Permintaan Polimer
Desain mekanis mesin press juga mempengaruhi seberapa sensitif proses terhadap perubahan dosis. Zona kompresi yang pendek bereaksi cepat terhadap setiap perubahan kualitas polimer, sedangkan a mesin pengurasan lumpur tekan sekrup multi-cakram dengan zona kompresi yang panjang memberi kue lebih banyak waktu di layar dan menyerap sedikit penyimpangan dosis. Itulah sebabnya lumpur yang sama dapat dikeringkan secara berbeda pada dua mesin pengepres yang berbeda dengan dosis yang sama.
 Pengolahan Air Limbah Kustom Mesin Pengurasan Lumpur Sekrup Spiral Ramah Lingkungan Yangzhou Qinxin Perlindungan Lingkungan Technology Co, Ltd Adalah Pengolahan Air Limbah Kustom Cina Ramah Lingkungan Spiral Screw Sludge Dewa... Lihat Produk →
Untuk air limbah industri, komposisi lumpur berubah sepanjang hari, dan mesin press harus menyerap perubahan tersebut tanpa perhatian operator yang terus-menerus. Sebuah mesin press sekrup industri yang dibuat untuk pengolahan air limbah hemat energi , dengan layar yang kokoh dan bukaan umpan yang lebih lebar, memberi Anda toleransi lebih terhadap penyimpangan dosis.
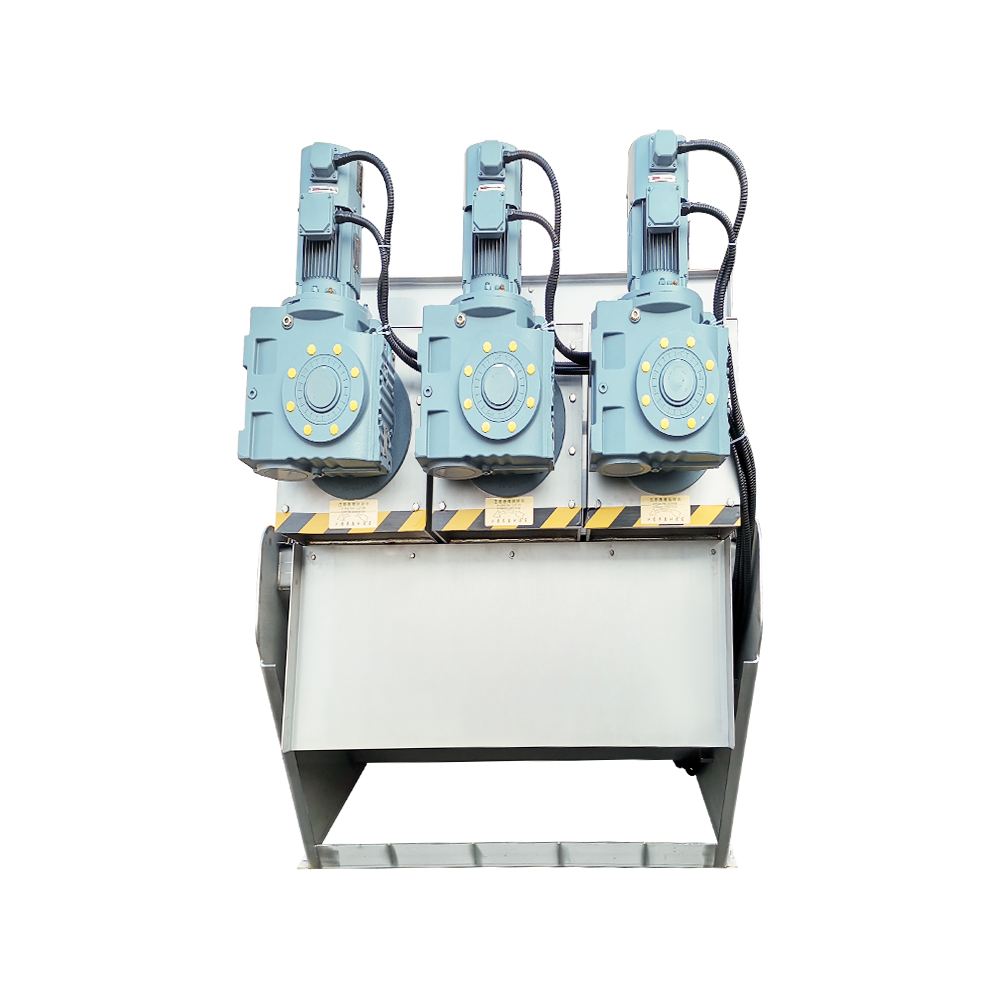 Mesin Pengurang Lumpur Press Sekrup Stainless Steel Besar - Efisiensi Tinggi Optimalkan pengolahan air limbah Anda dengan mesin press sekrup baja tahan karat kami yang besar dan berefisiensi tinggi. Mesin ini memberikan dewatering yang unggul... Lihat Produk →
Jangan mengharapkan desain mekanis apa pun untuk mengimbangi dosis polimer yang salah. Pers terbaik masih menghasilkan filtrat yang keruh jika kandungan kimianya salah. Saat Anda membandingkan mesin, lihat geometri zona umpan, panjang bagian dewatering, dan bahan konstruksi, dan periksa bagaimana memilih mesin dewatering lumpur sekrup berdasarkan jenis lumpur, konsentrasi padatan, dan anggaran polimer Anda.
Alur Kerja Optimasi Praktis
- Tetapkan garis dasar: catat padatan umpan, padatan filtrat, kekeringan kue, dosis polimer, dan biaya polimer per ton kering.
- Jalankan uji flok pada lumpur umpan sebenarnya untuk mendapatkan perkiraan pertama.
- Jalankan ramp dosis terkontrol pada aliran umpan konstan dan buat grafik kurva respons.
- Tetapkan dosis operasi 5–10 persen di bawah titik dimana kekeringan kue mencapai puncaknya atau kejernihan filtrat memburuk.
- Tinjau data setiap minggu dan jalankan kembali ramp setiap kali karakteristik lumpur berubah.
Tumbuhan yang mengikuti urutan ini biasanya menemukannya mengoptimalkan dewatering lumpur press ulir lebih tentang kontrol umpan daripada perubahan mekanis. Keuntungan terbesar berasal dari koreksi kecil dan konstan, bukan penyesuaian satu kali.
Dari sisi biaya operasional, analisis biaya polimer dan energi di seluruh instalasi mesin press ulir menunjukkan mengapa pengoptimalan dosis membuahkan hasil: polimer biasanya merupakan biaya pengurasan air terbesar kedua setelah energi, dan bahkan overdosis kecil setiap hari menjadi item yang signifikan selama setahun.
Dosis polimer bukanlah parameter yang dapat ditentukan dan dilupakan. Bergerak dengan kualitas lumpur, kumpulan bahan kimia, suhu, dan kondisi pengepresan. Operator yang mendapatkan hasil terbaik dari mesin press ulir memperlakukan dosis sebagai titik setel langsung: mereka memeriksa flok, mengamati filtrat, dan menyesuaikan dalam langkah-langkah kecil. Keuntungannya terlihat dari kue yang lebih kering, filtrat yang lebih jernih, biaya bahan kimia yang lebih rendah, dan mesin press yang terus bekerja dibandingkan menuntut perhatian setiap shift.


 TERATAS